Sonsuz vida mekanizması, tek kademede büyük bir hız düşürme sağlayan, aynı zamanda hareket yönünü 90 derece çeviren kompakt bir dişli düzenidir. Konveyörlerden kaldırma düzeneklerine, kapı motorlarından ayar mekanizmalarına kadar pek çok yerde karşımıza çıkar. Basit görünmesine karşın verimi, ısınması ve kendini kilitleme davranışı diğer dişli çiftlerinden belirgin biçimde farklıdır. Bu farkları bilmek hem doğru seçim yapmak hem de arızayı erken fark etmek için gereklidir.
Sonsuz vida mekanizması nasıl çalışır?
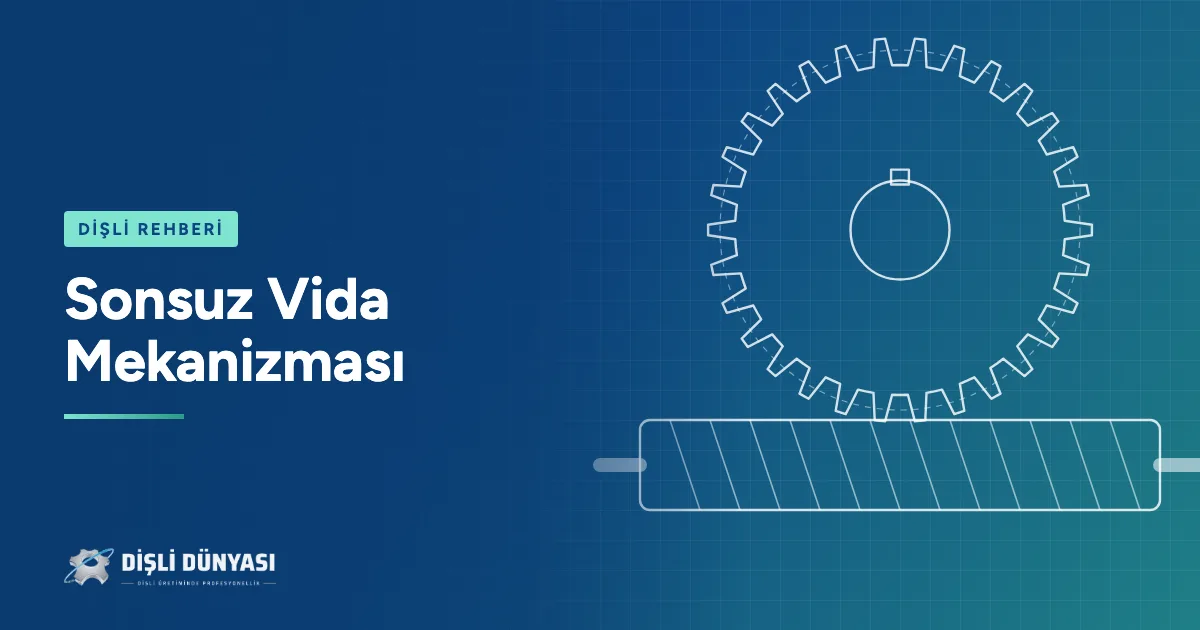
Mekanizma iki parçadan oluşur: vida (sonsuz vida) ve çark (karşılık dişli). Vida, üzerinde bir veya birkaç helis biçiminde diş bulunan bir mildir. Çark ise dişleri vidaya uyacak şekilde eğik açılmış, çoğu zaman dış yüzeyi vidayı saracak biçimde iç bükey (çukur) yapılmış bir dişlidir. İki milin eksenleri genellikle birbirine diktir ve kesişmez.
Vida döndükçe dişleri çark dişlerini bir somunun cıvatayı itmesine benzer biçimde iter. Vidanın bir tam turunda çark, vidanın ağız sayısı kadar diş ilerler. Düz ve helis dişlilerde temas büyük ölçüde yuvarlanma şeklindeyken burada kayma baskındır. Mekanizmanın hem avantajı hem de zayıf yanı bu kaymadan gelir.
Çevrim oranı ve ağız sayısı
Çevrim oranı çark diş sayısının vida ağız sayısına bölümüdür:
i = z2 / z1
Burada z2 çarkın diş sayısı, z1 vidanın ağız (başlangıç) sayısıdır. Tek ağızlı bir vida 40 dişli bir çarkı çevirdiğinde oran 40'tır; vida 40 tur attığında çark bir tur atar. Aynı çarkla iki ağızlı vida kullanılırsa oran 20'ye düşer.
Ağız sayısını vidanın ucundan bakarak saymak mümkündür: alın yüzeyinde kaç ayrı diş başlangıcı görülüyorsa vida o kadar ağızlıdır. Tek kademede yaklaşık 5 ile 100 arası oranlar yaygın olarak elde edilebilir; düz dişli çiftlerinde bu kadar yüksek oran için birkaç kademe gerekir.
Vidanın geometrisini tanımlayan önemli bir büyüklük helis (eğim) açısıdır, γ ile gösterilir. Eksenel modül m ve vida bölüm dairesi çapı d1 ise:
tan γ = z1 × m / d1
Ağız sayısı arttıkça ya da vida çapı küçüldükçe helis açısı büyür. Eksenler arası mesafe a = (d1 + d2) / 2 olup çark bölüm dairesi çapı d2 = m × z2'dir.
Verim: Helis açısı ve sürtünmenin rolü
Sonsuz vida mekanizmasında enerjinin bir kısmı kayma sürtünmesiyle ısıya dönüşür. Vida tahrik ettiğinde verim yaklaşık olarak şu bağıntıyla ifade edilir:
η = tan γ / tan(γ + ρ')
Burada ρ' eşdeğer sürtünme açısıdır ve sürtünme katsayısına ve diş profilinin kavrama açısına bağlıdır. Bağıntıdan iki sonuç çıkar. Birincisi, helis açısı büyüdükçe verim artar; bu yüzden çok ağızlı vidalar tek ağızlılardan daha verimlidir. İkincisi, sürtünme ne kadar düşükse verim o kadar yüksektir; malzeme eşi, yüzey kalitesi, yağ ve kayma hızı doğrudan verimi etkiler. Kayma hızı arttıkça sürtünme katsayısı belli bir noktaya kadar düşer, bu nedenle aynı mekanizma düşük devirde yüksek devirdekinden daha düşük verimle çalışır.
Kaba bir fikir vermesi için tipik aralıklar şöyle özetlenebilir; kesin değerler üretici katalogları ve çalışma koşuluna göre değişir:
| Vida tipi | Tipik verim aralığı |
|---|---|
| Tek ağızlı, yüksek oran | Yaklaşık yüzde 40–65 |
| İki ağızlı | Yaklaşık yüzde 65–80 |
| Üç ve daha fazla ağızlı | Yaklaşık yüzde 75–90 |
İlk çalıştırmada, alışma tamamlanmadan önce verim daha düşüktür. Düşük verim, motor gücü seçilirken mutlaka hesaba katılmalıdır: çıkıştaki gerekli güç verime bölünerek motor gücü bulunur.
Kendini kilitleme koşulu
Çarktan vidaya doğru hareket iletilmeye çalışıldığında, yani çark tahrik eden taraf olduğunda, verim şöyle yazılır:
η' = tan(γ − ρ') / tan γ
Helis açısı sürtünme açısından küçükse (γ < ρ') bu ifade sıfır ya da negatif çıkar; çark ne kadar zorlanırsa zorlansın vidayı çeviremez. Buna kendini kilitleme denir. Pratikte bu durum genellikle küçük helis açılı, tek ağızlı vidalarda ortaya çıkar; çok ağızlı vidalar ise çoğunlukla çarktan da döndürülebilir.
Kendini kilitleme neden fren yerine geçmez?
Kendini kilitleme sürtünmeye dayanır ve sürtünme sabit bir değer değildir. Titreşim, darbe, sıcaklık artışı, yağın cinsi ve yüzeylerin zamanla parlaması sürtünme katsayısını düşürebilir. Duran sistemdeki statik sürtünme ile hareket halindeki dinamik sürtünme de farklıdır; çalışırken kilitlenmeyen bir mekanizma durunca kilitlenebilir ya da tersi olabilir. Titreşimli bir ortamda yük altındaki çark yavaş yavaş kayarak geri dönebilir.
Bu yüzden asılı yük taşıyan kaldırma düzeneklerinde, rampalarda ve insan güvenliğini ilgilendiren yerlerde kendini kilitleme tek başına güvenlik önlemi kabul edilmez. Ayrıca bir fren (motor freni gibi) kullanılması gerekir. Kendini kilitleme ancak ek bir güvenlik payı ya da konum tutmaya yardımcı bir özellik olarak görülmelidir.
Malzeme eşi: Sertleştirilmiş çelik vida ve bronz çark
Kayma temasının yarattığı aşınma ve yapışma riskine karşı en yaygın çözüm sertleştirilmiş ve taşlanmış çelik vida ile bronz çarktır. Vida genellikle sementasyon çeliğinden (örneğin 16MnCr5) yapılıp yüzeyi sertleştirilir ve taşlanır; çark ise CuSn12 gibi bir kalay bronzundan üretilir. Bronz yumuşak taraf olarak aşınmayı üstlenir ve düşük sürtünme sağlar. Hafif yüklerde dökme demir ya da plastik çarklar da kullanılır. Malzeme seçiminin ayrıntıları için dişli malzemeleri yazımıza bakabilirsiniz.
Isınma ve yağlama
Verim kaybı doğrudan ısı demektir. Yüzde 60 verimle çalışan bir mekanizmada giriş gücünün yaklaşık yüzde 40'ı gövdede ısıya dönüşür. Bu nedenle sonsuz vida redüktörlerinin sıcaklığı benzer güçteki helis dişli redüktörlerden yüksek olur ve sürekli çalışmada ısıl kapasite, mekanik kapasiteden önce sınıra ulaşabilir.
Yağ seçimi bu yüzden kritiktir. Sonsuz vida dişlilerinde genellikle yüksek viskoziteli yağlar kullanılır. Bronz çarklı mekanizmalarda kükürt-fosfor içeren bazı aşırı basınç (EP) katkılarının bronzu kimyasal olarak etkileyebileceği bilinir; bu yüzden üreticinin sonsuz vida için önerdiği yağ tipine uyulmalıdır. Sentetik yağlar (özellikle poliglikol esaslı olanlar) sürtünmeyi azaltarak verimi ve sıcaklığı iyileştirebilir, ancak mineral yağla karıştırılmamalı ve keçe uyumu kontrol edilmelidir. Yağ seçimi hakkında redüktör yağı seçimi yazımız yol gösterir.
Aşınma belirtileri ve boşluk
Sonsuz vida mekanizmasında aşınma çoğunlukla çark dişlerinde başlar. Dikkat edilmesi gereken belirtiler şunlardır:
- Çıkış milinde artan boşluk (vidayı sabit tutup çarkı elle oynatınca hissedilen açısal boşluk)
- Yağda sarımtırak ya da bakır renkli metal tozu
- Gövde sıcaklığının olağandan yüksek olması ve yağın erken kararması
- Çark dişlerinde incelme, sivrileşme ya da diş dibinde basamak oluşması
- Yön değiştirirken vuruntu sesi, yük altında titreşim
Boşluğun artması özellikle konum tutan ve yön değiştiren mekanizmalarda hassasiyeti bozar, darbeli çalışma ise aşınmayı hızlandırır. Bu belirtilerin daha genel bir listesi redüktör arıza belirtileri yazımızda yer alıyor.
Tipik kullanım alanları
Sonsuz vida mekanizması özellikle şu uygulamalarda tercih edilir:
- Konveyörler ve besleme hatları: Kompakt gövde ve yüksek oran avantaj sağlar.
- Kaldırma düzenekleri: Kendini kilitleme ek bir güvenlik payı sunar, ama fren gerekliliğini ortadan kaldırmaz.
- Kapı ve bariyer motorları: Düşük hız, sessiz çalışma ve konum tutma ihtiyacı vardır.
- Ayar ve konumlama mekanizmaları: Küçük açısal hareketlerin hassas biçimde yapılması gerekir.
- Karıştırıcılar ve döner tablalar: 90 derece yön değişimi ve yüksek tork bir arada istenir.
Vida ve çark neden birlikte değiştirilir?
Vida ve çark çalışma süresince birbirine alışır; çarkın diş profili zamanla vidanın şekline uyum sağlar. Aşınmış bir vidayla yeni bir çark, ya da tersine yeni bir vidayla aşınmış bir çark birlikte çalıştırıldığında temas yalnızca küçük bir bölgede kalır. Yüzey basıncı artar, ısınma yükselir ve yeni parça kısa sürede bozulur. Bu nedenle sonsuz vida takımları genellikle çift olarak değiştirilir. Yalnızca hafif aşınma varsa ve vida yüzeyi sağlamsa sadece çarkın yenilenmesi değerlendirilebilir, ama karar vida yüzeyinin muayenesine göre verilmelidir.
Sık sorulan sorular
Sonsuz vidada çevrim oranı nasıl hesaplanır?
Çark diş sayısı vidanın ağız sayısına bölünür: i = z2 / z1. Örneğin 30 dişli çark ve iki ağızlı vida için oran 15'tir.
Her sonsuz vida mekanizması kendini kilitler mi?
Hayır. Kendini kilitleme yalnızca helis açısı sürtünme açısından küçük olduğunda oluşur; bu genellikle tek ağızlı, küçük helis açılı vidalarda görülür. Çok ağızlı vidalar çoğunlukla çarktan döndürülebilir.
Sonsuz vida redüktörü neden bu kadar ısınıyor?
Kayma sürtünmesi nedeniyle verim helis dişlilere göre düşüktür ve kaybolan güç ısıya dönüşür. Yağ seviyesi, yağ tipi ve aşırı yük kontrol edilmelidir; sıcaklık normalden yüksekse aşınma da başlamış olabilir.
Bronz çark yerine çelik çark kullanılabilir mi?
Sertleştirilmiş çelik vidayla çelik çark kayma temasında yapışma ve hızlı aşınma riski taşır. Bu nedenle yük taşıyan uygulamalarda bronz çark tercih edilir; çok hafif yüklerde plastik ya da dökme demir alternatif olabilir.
Dişli Dünyası olarak sonsuz vida ve karşılık dişlisini numuneye veya teknik resme göre imal ediyor, redüktör tamiri yapıyoruz. Mekanizmanızla ilgili bilgi almak için iletişim sayfamızdan bize ulaşabilirsiniz.